Dílna horkého smaltu: od prosetého prášku k tavenému sklu na mědi
Zápisky o tom, co se skutečně děje mezi přípravou plechu a otevřením dvířek muflové pece — o zrnitosti, průhlednosti, teplotě a o vadách, které si dělá smalt sám, když ho k tomu vybídneme.
Co je horký smalt a proč se chová jako sklo
Horký smalt není barva ani lak. Je to nízkotavitelné sklo, které se v podobě jemného prášku nanáší na kov a při teplotě zhruba 760 až 860 °C se roztaví a spojí s podložkou. Výsledek proto sdílí vlastnosti skla: je tvrdý, lesklý, chemicky mimořádně stálý — a zároveň křehký, citlivý na náraz a na napětí, které vzniká rozdílnou tepelnou roztažností skla a kovu.
Základem emailu je frita, tedy tavenina křemičitého písku, boritanů, alkalických oxidů a olova nebo jeho náhrad. Barvu určují oxidy kovů rozpuštěné ve skle nebo v něm rozptýlené: kobalt dává modrou, chrom a měď zelenou, mangan fialovou, zlato a selen červené a růžové tóny. Zákal, který mění průhledný email v neprůhledný, vzniká přidáním kalicích látek — nejčastěji sloučenin cínu, titanu nebo fluoridů — jež ve skle vytvoří mikroskopické krystaly rozptylující světlo.
Z toho plyne praktický důsledek, který stojí za všemi ostatními rozhodnutími v dílně: smalt se nekreslí, smalt se skládá po vrstvách a nechává se protéct teplem. Kdo s ním zachází jako s krycí barvou, bojuje s ním. Kdo počítá s tím, že jde o tekuté sklo, dostane od něj hloubku, kterou jiná technika nenabídne.
Průhlednost, opacita a opál: tři skupiny emailů
Rozdělení emailů podle propustnosti světla je z hlediska plánování práce důležitější než rozdělení podle barev. Určuje totiž, kolik vrstev bude potřeba, jak bude vypadat podklad a jestli se vyplatí kov před smaltováním rýt nebo guilošovat.
- Transparentní (průsvitné) emaily
- Světlo jimi prochází až ke kovu a odráží se zpět. Vše, co je pod nimi — rýhy, stopy po kladívku, oxidace, nedokonale vyleštěná plocha — zůstane viditelné a často zesílené. Na mědi se mnoho transparentů posouvá do teplejších, kalnějších tónů, protože měď při výpalu uvolňuje oxidy; proto se pod ně někdy dává vrstva bezbarvého fondánu nebo se pracuje na stříbře či na stříbrné fólii.
- Opákní (krycí) emaily
- Kov zcela zakryjí už v jedné až dvou tenkých vrstvách. Odpouštějí drobné nedostatky podložky, ale nemají hloubku a při přepálení snadno ztrácejí sytost — zejména červené a žluté, které jsou na teplotu nejcitlivější.
- Opalescentní a opálové emaily
- Chovají se nejnepředvídatelněji. Při krátkém výpalu zůstávají téměř průhledné, s delším nebo opakovaným výpalem se postupně kalí do mléčného zákalu. Jsou proto vděčnou, ale náročnou skupinou: totéž složení dá jiný výsledek podle toho, kolikrát projde pecí.
Zrnitost prášku je čtvrtý parametr, který se často podceňuje. Hrubší mletí, typicky kolem 80 mesh, se lépe sype sítem, taví se rychleji a hodí se pro plnící vrstvy. Jemné mletí, 150 až 200 mesh a jemnější, se používá pro tenké krycí vrstvy a pro malbu, ale drží v sobě více vzduchu a vody a snadněji vytváří zákal, pokud není dokonale vyprané.
Příprava měděné a stříbrné podložky
Většina neúspěchů, které vypadají jako chyba výpalu, začíná už na stole s brusným papírem. Smalt se spojí jen s čistým kovem — mastnota z prstů, zbytky leštící pasty i nepatrná vrstva oxidu stačí k tomu, aby se sklo v tom místě stáhlo a odhalilo kov.
Pro klasický smalt se používá měď o čistotě zhruba 99,9 % v tloušťce 0,7 až 1,2 mm; tenčí plech se při výpalu deformuje, silnější zbytečně dlouho nabírá teplo. U stříbra se doporučuje čisté stříbro nebo slitiny určené pro smaltování, protože běžná Ag 925 obsahuje měď, která na povrchu vytvoří tmavé skvrny pod průhlednými emaily.
Postup přípravy plechu
- Vystřihnout nebo vyříznout tvar a pilníkem začistit hrany, aby na nich nezůstaly otřepy, které smalt odloupnou.
- Plech vyžíhat v peci nebo hořákem, aby se uvolnilo pnutí z válcování a stříhání.
- Odmořit v kyselém roztoku — v dílenské praxi nejčastěji v roztoku kyseliny sírové nebo v šetrnějším roztoku kyseliny citronové — dokud povrch nezíská rovnoměrnou matnou růžovou barvu.
- Opláchnout velkým množstvím vody a mechanicky vyčistit skelným kartáčem nebo jemným brusivem pod tekoucí vodou.
- Zkontrolovat smáčivost: voda musí na povrchu držet v souvislém filmu a nesmí se stahovat do kapek.
- Od tohoto okamžiku se plechu dotýkat jen za hrany, ideálně přes čistou tkaninu nebo v rukavicích.
Mírně vypouklý tvar drží při výpalu geometrii lépe než dokonale rovná destička. Proto se u větších ploch plech předem lehce vytepává nebo domuje do kulového segmentu — kombinace klenutí a kontraemailu je nejspolehlivější prevence kroucení.
Prosévání, plavení a nanášení prášku
Nanést smalt lze suchou i mokrou cestou a obě mají své místo. Suché prosévání sítem dává rovnoměrnou, vzdušnou vrstvu a hodí se na větší plochy i na barevné přechody. Mokré nanášení, kdy se rozplavený prášek klade špachtlí nebo štětcem, umožňuje pracovat po malých polích, což je nezbytné u přihrádkové techniky.
Před prvním použitím se jemný prášek promývá destilovanou vodou tak dlouho, dokud odlévaná voda nezůstane čirá. Zákal ve vodě jsou nejjemnější částice a nečistoty, které by ve výpalu vytvořily mléčný závoj — u opákních emailů to nevadí, u transparentních to zničí hloubku.
Praktické zásady nanášení
- Prosévat ze stálé výšky, přibližně 15–20 cm nad předmětem, krouživým pohybem, ne po jednom místě.
- Používat postupně jemnější síta, hrubší pro plnění, jemné pro poslední vrstvu.
- Suchý plech předem lehce potřít zředěným lepivým roztokem, aby prášek nesklouzával z klenutých ploch.
- Vrstvu držet tenkou: dvě tenké vrstvy vypálené zvlášť jsou spolehlivější než jedna silná.
- Mokře nanesenou vrstvu před výpalem důkladně vysušit na peci nebo pod lampou; zbytková voda vytvoří prasklinky a bubliny.
- Okraje ponechat o zlomek milimetru volné — sklo se při tavení roztéká a přes hranu by steklo na podložku.
Muflová pec a teplotní režimy
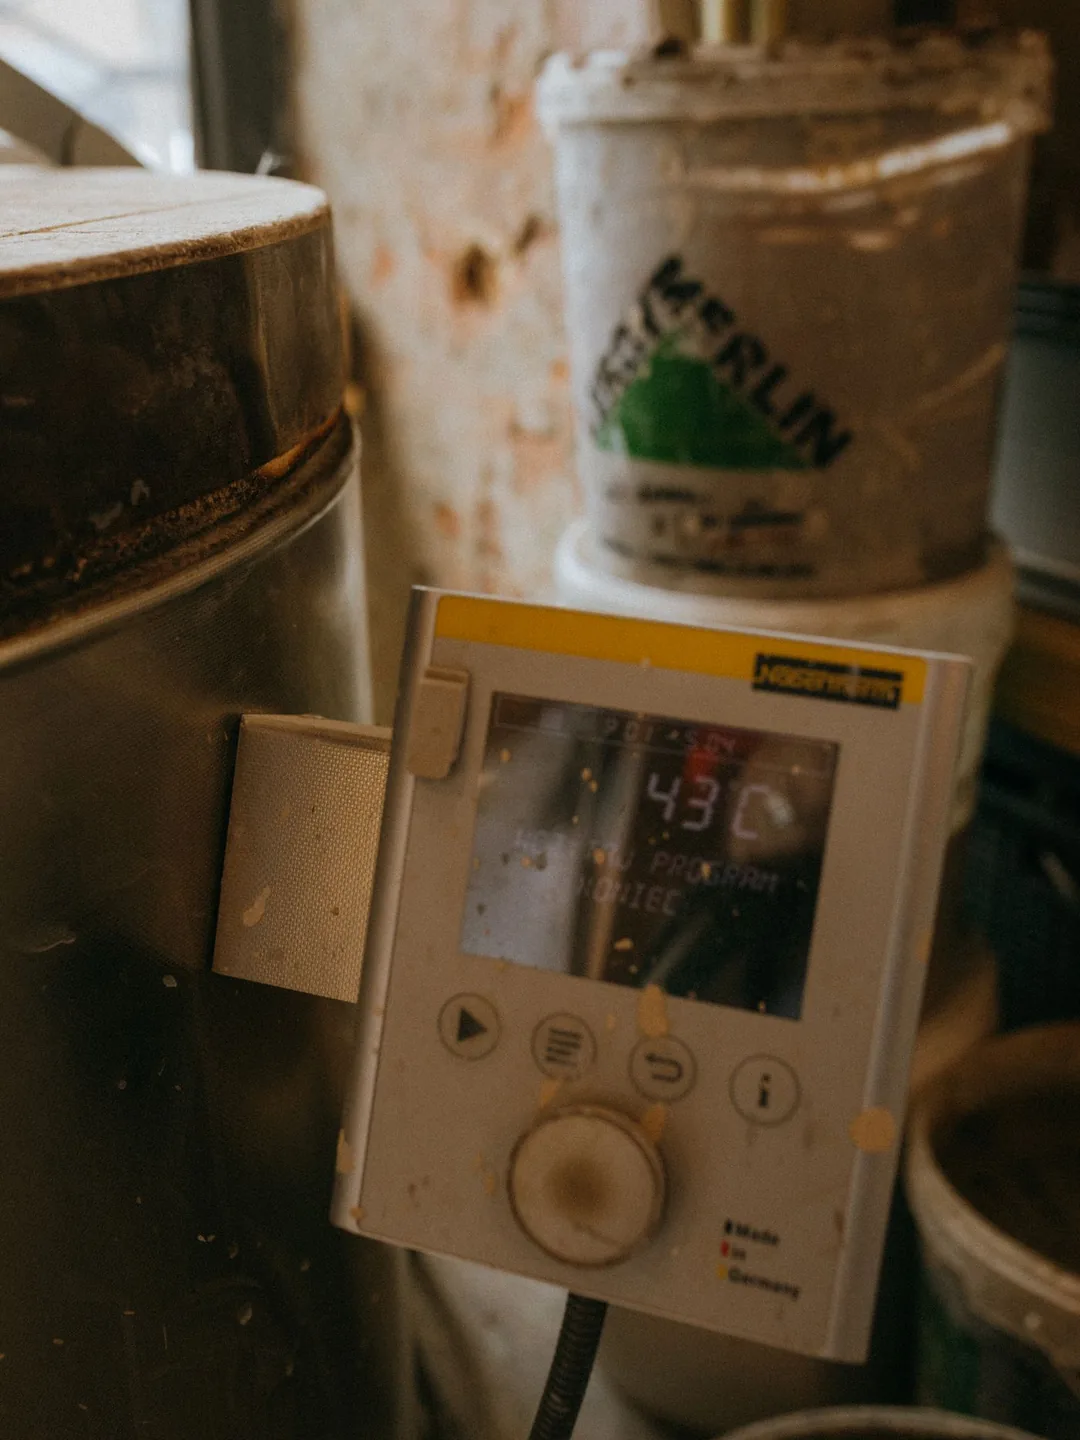
Muflová pec odděluje topné spirály od vnitřního prostoru, takže se předmět ohřívá sáláním a nikoli přímým dotykem topného tělesa. Pro smalt se používá rozsah zhruba 700 až 900 °C, přičemž většina komerčně dostupných emailů má pracovní teplotu mezi 780 a 840 °C.
Doba výpalu se počítá v desítkách sekund, ne v minutách. Malý přívěsek bývá hotov za 60 až 90 sekund, plotna o rozměru dlaně za dvě až tři minuty. Určující není hodina na displeji, ale vzhled povrchu: nejprve zdrsní do podoby zrnitého cukru, pak se propojí do pomerančové kůry a nakonec se vyhladí do lesklé hladiny. Právě v tom okamžiku se předmět vyjímá.
Zásadní je pořadí barev. Emaily s vyšší teplotou tavení se pálí jako první, měkčí a citlivější — zejména červené, žluté a zlaté transparenty — až v posledních kolech, aby prošly pecí co nejméněkrát. Každý další výpal totiž mění odstín, prohlubuje zákal a zvyšuje riziko probublání ze strany kovu.
Orientační vodítka
- Pec předehřát a nechat teplotu ustálit; vsazení do nedohřáté pece protahuje ohřev a podporuje oxidaci.
- Předmět vysušit na horní ploše pece, dokud z něj nepřestane stoupat pára.
- Podložku a trojnožku volit tak, aby se smaltovaná plocha ničeho nedotýkala.
- Chladit pomalu na žáruvzdorné desce, nikdy nefoukat ani neponořovat do vody.
- Zapisovat si teplotu, čas a pořadí vrstev — u smaltu je vlastní záznam cennější než jakákoli obecná tabulka.
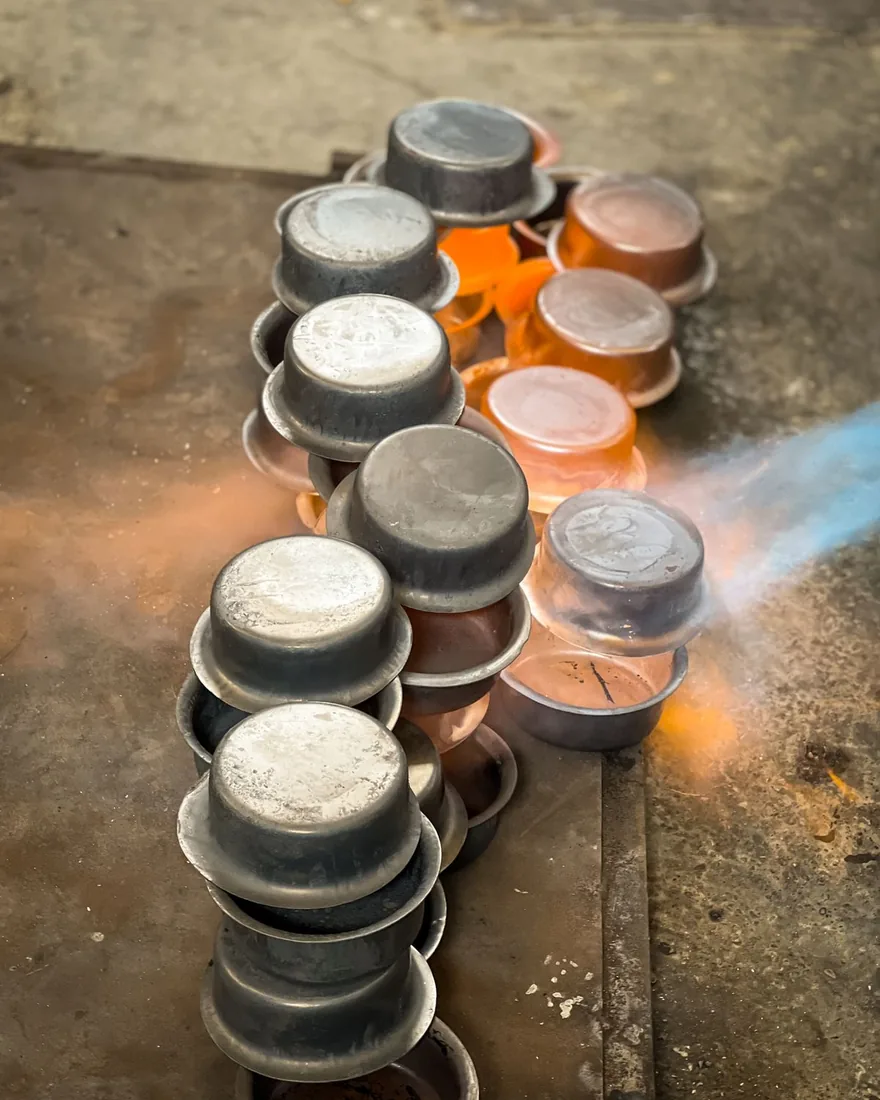
Techniky: výplňová, přihrádková a malovaná emailová práce
Historické techniky se neliší jen vzhledem, ale hlavně tím, jak zadržují tekuté sklo na svém místě. To je klíč k pochopení, proč se u jedné pracuje s hrubším práškem a u druhé se prakticky maluje kaší.
Výplňová (champlevé)
Do silnějšího plechu nebo do odlitku se rydlem, frézkou či leptem vyhloubí prohlubně, které se plní práškem. Přepážkami jsou samotné stěny vybrání, takže kresba má silné, mírně nepravidelné kovové linie. Hloubka bývá kolem 0,5 mm; mělčí vybrání dá po broušení nerovnoměrnou barvu, hlubší vyžaduje mnoho vrstev, protože sklo při tavení klesá.
Přihrádková (cloisonné)
Na plochu, obvykle už pokrytou první vrstvou emailu, se staví přepážky z tenkého plochého drátu — u mědi typicky 0,2 × 1 mm. Drát se ohýbá pinzetou podle kresby, dočasně se fixuje a při prvním výpalu se zataví do podkladového skla. Jednotlivá pole se pak plní mokrou cestou, po malých dávkách, a po několika výpalech se povrch brousí do roviny s horní hranou drátu.
Malovaná emailová práce
Na hladký, obvykle světlý opákní podklad se nanášejí velmi jemně mleté barvy rozdělané v oleji nebo ve vodě s pojivem. Každá vrstva se vypaluje samostatně při nižší teplotě než podklad, aby se předchozí kresba nerozpustila. Odtud pochází i mnohovrstevnatost limožského typu práce, kde je pod výslednou malbou často pět i více výpalů.
Napříč všemi technikami platí totéž: přepážka, prohlubeň nebo hranice kresby existují proto, aby dvě barvy nesplynuly, dokud jsou tekuté. Jakmile se to pochopí, přestane být volba techniky otázkou stylu a stane se otázkou toho, jak přesnou hranici mezi barvami práce potřebuje.
Kontraemail a boj s kroucením
Sklo a kov se při chladnutí smršťují různě. Smalt na jedné straně plechu proto po vychladnutí tahá desku k sobě a plech se prohýbá; při větším pnutí se ve skle objeví vlásečnicové trhliny nebo celá vrstva odskočí. Kontraemail, tedy vrstva emailu na rubu, toto pnutí vyrovnává tím, že působí opačným směrem.
Jako kontraemail se používá levnější neprůhledný email nebo směs zbytků z různých barev, protože jeho úkolem je mechanický, nikoli výtvarný. Nanáší se v podobné síle jako lícová vrstva a obvykle jako první, aby lícová strana prošla pecí méněkrát.
- Kontraemail se vyplácí prakticky vždy nad plochu zhruba 3 × 3 cm a u každého plochého tvaru.
- U klenutých šperků malého formátu jej lze vynechat, protože tvar sám nese pnutí.
- Nesymetrická síla vrstev je horší než jejich větší tloušťka — důležitá je rovnováha lícové a rubové strany.
- Klenutí plechu, kontraemail a tenké vrstvy tvoří dohromady trojici, která řeší většinu deformací.
Pokud se deska přesto zkroutí, nemá smysl ji ohýbat zpět za studena. Sklo praskne dřív než kov povolí. Řešením je buď opatrné dorovnání v horkém stavu bezprostředně po výpalu, nebo přidání další vrstvy na tu stranu, která je slabší.
Broušení, leštění a konečná úprava
Po posledním plnicím výpalu je povrch zvlněný a u přihrádkové techniky vystupují dráty. Broušení srovná plochu do jedné roviny a teprve tím se objeví přesná kresba. Pracuje se za mokra, aby se nešířil skelný prach a aby se materiál nepřehříval.
- Hrubé srovnání karborundovým brouskem nebo diamantovou destičkou zrnitosti kolem 120–200, dokud nezmizí lesklé prohlubně.
- Postupné zjemňování brusnými papíry přes 400, 600, 800 až po 1200 a jemnější, vždy s výplachem mezi jednotlivými kroky.
- Volba závěru: matný povrch se ponechá po jemném papíru, lesklý se dosáhne buď leštěním diamantovou pastou, nebo krátkým „ohňovým“ výpalem.
- Kovové části — dráty, rámečky, rub — se doleští odděleně, aby se leštící pasta nedostala do pórů skla.
Ohňové doleštění je rychlé, ale nevrací plochu úplně do roviny: sklo se opět mírně stáhne do vypouklého tvaru a u přihrádkové techniky může znovu překrýt dráty. Kdo chce dokonale rovnou hladinu s jasně čitelnými přepážkami, zůstává u mechanického leštění.
Typické vady a jejich příčiny
Většina vad má několik možných příčin, ale téměř vždy jde o jednu ze tří věcí: nečistotu, vodu nebo teplotu. Následující přehled slouží spíš jako vodítko při zpětném hledání chyby než jako uzavřený seznam.
- Černé nebo tmavé skvrny pod transparentním emailem
- Zbytky oxidu na mědi nebo měď obsažená ve slitině stříbra. Řešením je důkladnější moření a mechanické čištění, případně použití fondánu jako mezivrstvy.
- Bubliny a kráterky
- Uzavřený vzduch v příliš silné vrstvě, nedosušený mokrý nános nebo plyny unikající z kovu. Pomáhají tenčí vrstvy, delší sušení a mírně delší výpal, který nechá bubliny doputovat na povrch a zacelit se.
- Vlásečnicové praskliny
- Napětí mezi sklem a kovem — chybějící nebo nevyvážený kontraemail, prudké chlazení, příliš tenký plech.
- Odlupování až po okraje
- Mastnota nebo brusná pasta na povrchu před nanesením, případně příliš silná vrstva na hraně, kde se sklo nemá čeho držet.
- Vybledlé nebo zašedlé barvy
- Nejčastěji přepálení. Citlivé odstíny se pálí kratší dobu, při nižší teplotě a v posledním pořadí.
- Mléčný závoj v průhledné vrstvě
- Nedostatečně vyprané jemné mletí, tvrdá voda, nebo naopak nedopálení, kdy se sklo nestihlo zcelit.
- Šedý povlak na povrchu po vychladnutí
- Sirné a jiné spaliny v peci, znečištěná mufle nebo příliš pomalý výpal ve vlhkém prostředí.
Bezpečnost při práci s pecí a s práškovým sklem
Smaltování spojuje tři rizika, která se v běžné dílně jinak potkávají zřídka: vysokou teplotu na dosah ruky, jemný minerální prach a chemikálie na moření. Žádné z nich není důvod se práci vyhýbat, ale všechna vyžadují stálý režim, ne jednorázové opatření.
- Pec stavět na nehořlavou desku, s volným prostorem kolem stěn i nad víkem podle pokynů výrobce.
- Před pecí udržovat prázdnou žáruvzdornou odkládací plochu, kam lze horký předmět položit bez hledání místa.
- Používat dlouhé kovové vidlice a rukavice určené pro vysokou teplotu; textilní chňapky nestačí.
- Chránit oči — sálání z otevřené pece je intenzivní a vysušuje rohovku.
- Nenechávat rozehřátou pec bez dozoru a nepracovat v ní s hořlavými pomůckami.
- Prášek nesypat proti proudu vzduchu; síto držet nad pracovní plochou, ne nad obličejem.
- Při delší suché práci nosit respirátor třídy FFP2 nebo vyšší, jde o jemný křemičitý prach.
- Plochu utírat vlhkým hadrem místo zametání, aby se prach nezvedal.
- Emaily s obsahem olova a kadmia skladovat odděleně, zřetelně označené, a nepoužívat na plochy přicházející do styku s jídlem.
- Mořicí lázně mít v uzavřených nádobách s popisem a s odvětráním, kyselinu vždy lít do vody.
- V dílně nejíst a nepít; ruce mýt před každou přestávkou.
Za zmínku stojí i tepelná setrvačnost: vypálený předmět vypadá po minutě už zcela obyčejně, ale drží teplotu ještě dlouho poté, co ztratil viditelnou žhavost. Ustálený zvyk pokládat vše horké jen na jedno určené místo je v praxi účinnější než jakékoli složitější opatření.
O těchto zápiscích a kontakt
Dokeri je nezávislý informační a redakční projekt věnovaný horkému smaltu. Publikuje texty, přehledy postupů a poznámky k dílenské praxi. Neprodává materiál, nenabízí kurzy ani zakázkovou práci a nezprostředkovává žádné služby.
Popsané postupy jsou obecným shrnutím, nikoli návodem pro konkrétní pec, konkrétní email nebo konkrétní dílnu. Teplotní údaje se vždy ověřují podle pokynů výrobce použitého materiálu a podle vlastních zkušebních vzorků.
Máte-li k obsahu poznámku, upřesnění nebo dotaz, napište na [email protected]. Více o smyslu projektu je na stránce O projektu.